홈 / 뉴스 / 업계 뉴스 / 자동차 부품용 와이어 EDM: 공차, 기계 선택, 공급업체 가이드
자동차 부품용 와이어 EDM: 공차, 기계 선택, 공급업체 가이드
홈 / 뉴스 / 업계 뉴스 / 자동차 부품용 와이어 EDM: 공차, 기계 선택, 공급업체 가이드
자동차 부품용 와이어 EDM: 공차, 기계 선택, 공급업체 가이드
2026-09-21
일반적인 직업을 생각해 보세요. Tier 1 브레이크 공급업체에는 240개의 경화된 D2 인서트가 필요합니다. 각 인서트에는 엄격한 폭 공차를 유지해야 하는 0.6mm 씰 홈이 있으며 60HRC로 경화한 후 고정해야 합니다. 블랭크가 경화되면 프로토타입을 절단하는 밀링 셀은 더 이상 홈을 유지할 수 없으며 연삭에는 맞춤형 휠과 3주 고정 장치가 필요합니다. 도면 모서리에 있는 메모는 작업을 와이어 EDM 기계로 이동시키는 것입니다.
이 가이드는 스탬핑 다이 인서트, 펀치, 몰드 인서트, 카바이드 절삭 공구 및 EV 라미네이션 다이와 같은 자동차 툴링용 와이어 EDM을 평가하는 도구실 관리자, 프로세스 엔지니어 및 구매 팀 등 그러한 요청을 하는 사람들을 위한 것입니다. 공정이 어디에 적합한지, 허용 가능한 공차는 얼마인지, 기계 등급은 어떻게 다른지, 주문하기 전에 확인해야 할 사항이 무엇인지 다룹니다.
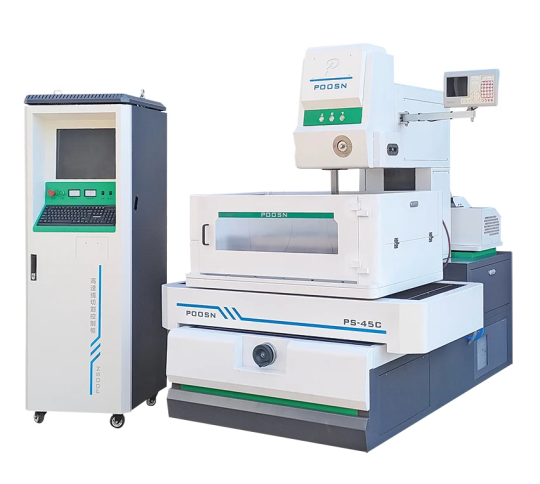
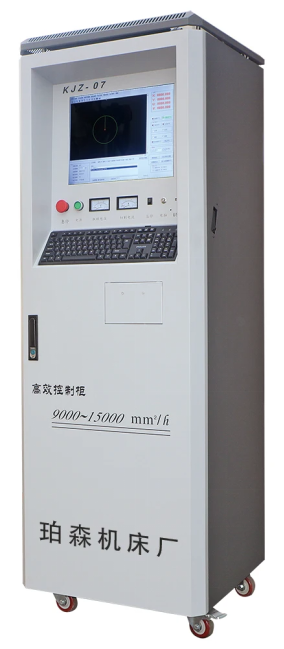
CNC 제어 캐비닛을 갖춘 POOSN PSC 시리즈 중속 와이어 EDM 기계 — 정밀 툴링 및 경화 인서트를 위한 다중 패스 절단.
와이어 컷 EDM 또는 WEDM이라고도 불리는 와이어 EDM은 얇은 와이어 전극과 작업물 사이에서 전기 방전을 제어하여 탈이온수에 담그거나 씻어내는 물질을 제거합니다. 와이어가 부품에 닿지 않기 때문에 경도, 벽 두께 및 피처 크기가 장벽이 되지 않습니다. 절삭날이 가공할 수 없는 경화강과 초경은 절단력이나 기계적 버(burr) 없이 한 번의 설정으로 최종 크기로 절단됩니다.
엔지니어링 문제는 와이어 EDM 기계로 부품을 만들 수 있는지 여부가 아닙니다. 일반적으로 가능합니다. 문제는 어떤 기계 등급, 작업 범위 및 작업에 실제로 필요한 테이퍼 기능이 무엇인지입니다. 그리고 작업장에서 절대 사용하지 않을 구매 기능은 이러한 구매를 잘못하는 가장 일반적인 방법입니다.
와이어 EDM이 자동차 툴링에 사용되는 이유
네 가지 제약 조건으로 인해 자동차 툴링이 WEDM으로 향하게 되며 일반적으로 한 번에 하나씩 나타나는 것이 아니라 함께 나타납니다.
열처리 후 경도. 인서트와 펀치는 수십만 번의 스트로크를 견뎌야 하기 때문에 경화, 침탄 처리(일반적으로 케이스 깊이 0.6~1.2mm) 또는 초경합금으로 제작됩니다. WEDM은 절삭 날이 아닌 스파크 침식을 통해 재료를 제거하므로 경화된 D2 또는 SKD11 인서트는 경화된 부품을 마무리 연삭할 때 발생하는 뒤틀림 위험 없이 경화 후 크기에 맞게 마무리할 수 있습니다.
커터 반경 아래의 피처 크기. 0.6mm 씰 그루브는 실제 엔드밀이 생성할 수 없는 코너 반경을 가지며 동일한 벽은 0.4mm 인젝터 슬롯 또는 정사각형 내부 코너를 정지합니다. 와이어는 도구입니다. 보정할 도구 모서리 반경이 없으며 와이어 반경과 스파크 갭을 더한 것 이상의 최소 내부 반경도 없습니다.
절단력이 없습니다. 얇은 벽 하우징, 구조용 브래킷의 0.8mm 리브 및 길고 가느다란 코어는 밀링 하중에 따라 휘어집니다. WEDM은 기본적으로 기계적인 힘을 가하지 않으므로 지지대나 스프링백 없이 0.5mm 벽을 절단할 수 있습니다.
개정 빈도. 스탬핑 다이는 페이스리프트, 트림 변형 및 지역 사양이 도착함에 따라 차량 프로그램 전반에 걸쳐 여러 번 수정될 수 있습니다. WEDM에서는 새로운 전극, 고정 장치 또는 형상 도구가 아닌 프로그램 편집으로, 중소 규모 작업에서는 느린 절단 속도보다 더 중요한 경우가 많습니다.
경험 법칙: 부품이 전도성이고 약 45HRC보다 단단하며 1mm보다 좁은 형상 또는 1.5mm보다 얇은 벽을 가지고 있는 경우 와이어 EDM은 처음부터 공정 경로에 속하며 밀링 실패 후 복구 작업으로 추가되지 않습니다.
와이어 EDM으로 절단된 일반 자동차 부품, 다이 및 툴링
이는 실제로 머신에 도착하는 애플리케이션입니다. 패턴은 일관됩니다. 기존 커터에 비해 부품이 경화되거나 얇거나 기하학적으로 막혀 있습니다.
일반적인 참조 값만 해당됩니다. 실제 결과는 기계 구성, 공작물 재질 및 두께, 절단 매개변수, 패스 수, 열 조건 및 검사 방법에 따라 달라집니다. 이 수치는 모든 기계에 대해 보증된 값이 아니며 계약상 공차로 인용되어서는 안 됩니다.
부품 카테고리
일반적인 재료
일반적인 기준 공차
WEDM이 지정된 이유
스탬핑 다이 인서트, 펀치 및 스트리퍼
D2, SKD11, Cr12MoV, 초경
0.003~0.008mm
경화 후 절단; 연삭 왜곡 없음
다이캐스팅 및 사출 금형 인서트
H13, 8407, S136
0.005~0.010mm
깊고 좁은 갈비뼈와 통풍벽
변속 포크 및 싱크로나이저 툴링
20MnCr5, SCM415
0.008~0.012mm
침탄 표면과 촘촘한 각진 특징
브레이크 캘리퍼 씰 홈
주철, 알루미늄 합금
0.008~0.015mm
커터 반경 아래의 홈 너비
인젝터 시트 및 스프레이 오리피스
경화 스테인리스, 공구강
0.003~0.006mm
보어 내부의 진원도 및 표면 무결성
센서 하우징 및 커넥터 인서트
황동, 베릴륨동
0.010~0.020mm
조임력을 견딜 수 없는 얇은 벽
초경 절삭 공구, 브로치 및 리머
텅스텐 카바이드
0.003~0.008mm
경제적인 연마휠 수명을 뛰어넘는 경도
EV 모터 적층 및 로터 다이
초경, 경화 공구강
0.002~0.005mm
버(Burr) 없는 가장자리 및 적층 적층 정확도
두 가지 카테고리가 자체적으로 기계 비용을 지불합니다. 경화된 스탬핑 인서트가 전형적인 케이스입니다. EV 라미네이션 다이는 가장 빠르게 성장하고 있습니다. 그 이유는 버가 수천 장의 적층 시트에 걸쳐 증가하여 완성된 고정자 또는 회전자에서 단락이 될 수 있기 때문입니다. 와이어 EDM은 버(Burr) 없는 가장자리를 생성할 수 있으며, 추가 마무리 패스를 통해 재주조 레이어 두께를 크게 줄이고 표면 무결성을 향상할 수 있습니다.
자동차 와이어 EDM에 적합한 재료
EDM은 전기 전도성만 필요하기 때문에 종종 재료에 구애받지 않는다고 불립니다. 실제로 야금은 여전히 절단 속도, 표면 무결성 및 필요한 패스 수를 변경하며, 이는 견적에 영향을 미칠 만큼 큰 차이입니다.
소재그룹
WEDM에서의 동작
실용적인 참고 사항
경화 공구강(D2, SKD11, Cr12MoV, H13)
가장 쉬운 그룹: 잘 수행하고, 깔끔하게 플러시하고, 패스 전반에 걸쳐 허용 오차를 유지합니다.
40mm 인서트의 다중 패스 절단으로 미세한 표면에 도달
침탄강 및 표면 경화강
더 부드러운 코어 위의 하드 케이스는 서로 다른 속도로 침식됩니다. 와이어가 케이스에서 지연되고 코어에서 속도가 빨라집니다.
황삭 매개변수를 줄이고 플러싱을 확인하십시오. 모서리가 먼저 차이점을 보여줍니다.
초경합금
잘 절단되지만 방전 에너지가 높을 때 미세 균열과 코발트 고갈이 실제 위험이 됩니다.
저에너지 황삭과 1~2개의 추가 트림 패스
티타늄 및 니켈 합금(Ti-6Al-4V, 인코넬)
같은 두께의 강철보다 더 천천히 절단됩니다. 트림을 건너뛰면 레이어를 다시 만들 위험이 있습니다.
표면 무결성이 중요한 경우 최소 3회 통과가 일반적입니다.
알루미늄 및 구리 합금
알루미늄은 빠르게 절단되지만 산화될 수 있습니다. 구리와 황동은 열을 전도하여 덜 효율적으로 절단됩니다.
공구강과 동일한 시간당 가격으로 견적하지 마세요.
초경합금과 니켈 합금은 트림 패스를 저장하는 것이 잘못된 경제성을 갖는 두 그룹입니다. 그 이유는 손상이 즉각적인 치수 결함이 아니라 몇 주 후에 치핑이나 피로 균열로 나타나기 때문입니다.
와이어 EDM은 어떤 허용 오차를 유지할 수 있습니까?
도면에 인쇄된 공차와 공장에서 생산할 수 있는 공차는 서로 다른 숫자입니다. 대부분의 자동차 툴링 볼륨은 실제 범위의 중간에 위치하며, 이는 바로 와이어 EDM의 경제성이 가장 유리한 부분입니다.
강화된 다이 및 몰드 인서트 블랭킹 및 트리밍 간격이 버 높이와 다이 수명을 직접 결정하기 때문에 가장 좁은 끝 부분에 앉으십시오. 이 대역에 도달하려면 정밀 등급 기계, 통제된 환경 및 3회 이상의 패스가 필요합니다.
인젝터 시트 일반적으로 절대 크기보다는 진원도와 표면 마감에 따라 결정됩니다. 이는 구매 사양을 작성할 때 중요한 차이점입니다.
변속 포크 및 싱크로나이저 툴링 2개의 커팅 패스를 갖춘 중속 기계가 편안하고 반복적으로 처리할 수 있는 범위에 도달합니다.
브레이크 캘리퍼 씰 홈 일반적으로 대부분의 기계 등급에서 황삭 패스와 하나의 트림 패스가 있습니다.
구조용 브래킷 및 보강재 가장 느슨한 범주로, 가장자리 품질 요구 사항에 달리 명시되지 않는 한 일반적으로 단일 패스 고속 절단으로 충분합니다.
미세 마감 범위 아래에서는 비용 곡선이 가파르게 상승합니다. 온도 제어 환경, 3회 이상의 패스, 느린 와이어 공급 및 모든 작업장이 3교대에 걸쳐 유지할 수 없는 수준의 작업자 규율이 필요합니다. 느슨한 끝에서, 정직한 경쟁자는 밀링보다는 레이저 또는 고화질 플라즈마 절단입니다.
고객이 실제로 원하는 공차와 도면에 인쇄된 공차를 분리하는 것이 이 사업에서 가장 귀중한 습관입니다. 기능성 표면에 대해 작성된 일반 메모가 다른 부품과 전혀 닿지 않는 표면에 적용되면 인용이 두 배가 될 수 있습니다.
고속 vs 중속 vs 대형 테이퍼 와이어 EDM
고속 와이어 EDM DK77 플랫폼을 중심으로 구축되는 경우가 많으며 평방 밀리미터당 가장 낮은 절단 비용을 제공합니다. 브래킷, 심 스톡, 단순 펀치 및 느슨한 밴드가 허용되는 모든 작업에 대한 정답입니다.
중속선 EDM 고속기계와 정밀기계 사이에 위치합니다. 제어된 다중 패스 절단과 보다 견고한 와이어 드라이브를 추가하며, 이러한 조합은 달성 가능한 밴드를 느슨한 끝에서 미세한 마무리 끝으로 이동시키는 것입니다. 이는 중속 기계가 자동차 툴링에 널리 사용되는 이유 중 하나입니다. 절단당 비용은 고속 기계보다 높지만 폐기율과 수동 마감 시간은 모두 감소합니다.
다중 패스 절단 기계 등급이라기보다는 기능입니다. 황삭 패스에 이어 점점 더 낮은 방전 에너지로 하나 이상의 트림 패스가 이어집니다. 모든 중속 및 정밀 기계가 이를 지원하며, 이는 자동차 사양에서 요구하는 더 엄격한 공차와 더 미세한 표면 마감을 모두 제공합니다. 단일 패스 절단으로는 결코 이를 달성할 수 없습니다. 다른 것을 살펴보기 전에 컨트롤이 지원하는 트림 패스 수를 확인하십시오. 왜냐하면 그 숫자가 달성 가능한 공차의 바닥을 설정하기 때문입니다.
정밀 와이어 EDM 기계 더 작은 와이어로 가장 단단한 밴드를 유지하는 는 공차 및 표면 무결성 요구 사항이 실제로 엄격한 EV 적층 다이, 인젝터 툴링 및 카바이드 작업에 주로 적합합니다. 비용이 훨씬 더 많이 들고 통제된 환경이 필요합니다.
파일에서 가장 빡빡한 도면이 아닌 실제로 필요한 공차 범위를 포괄하는 클래스를 구입하십시오. 클래스 간의 가격 차이가 일반 자동차 작업에서 달성 가능한 품질의 차이보다 훨씬 크기 때문입니다.
자동차 툴링에 적합한 와이어 EDM 기계를 선택하는 방법
카탈로그보다 부품에서 선택하는 것이 더 좋습니다. 이 체인을 순서대로 실행하세요.
부품 크기 및 무게 — 작업 범위와 테이블 부하를 설정하고 일반적으로 다른 작업보다 먼저 기계를 배제합니다.
재질과 경도 — 통과 전략을 설정하고 매개변수 라이브러리를 처음부터 구축해야 하는지 여부를 설정합니다.
실제로 중요한 공차와 마감 — 기계 클래스와 제어된 환경이 필요한지 여부를 설정합니다.
테이퍼 — 드래프트, 릴리프 또는 각진 벽에 따라 테이퍼 가능 기계가 필요한지 여부가 결정됩니다.
월별 컷 미터 — 하나의 기계와 두 대 사이에서 결정합니다.
아래 표는 기준이 아닌 기준입니다.
당신의 직업이
시작
약 20-30 µm의 경화된 D2 / SKD11 인서트
DK77 시리즈 고속 기계
보다 엄격한 치수 제어와 미세한 마감이 필요한 정밀 툴링
PSC 시리즈 중속 기계
부품당 비용이 지배적인 일반 정밀 툴링
DK-BC 시리즈
각진 벽, 통풍 또는 깊은 테이퍼
대형 테이퍼(DKD) 시리즈
권장 사항은 여전히 부품에 따라 다르며, 이를 해결하는 신뢰할 수 있는 방법은 카탈로그 수치를 비교하는 것보다 자체 재료에 대한 절단 테스트입니다.
앵귤러 다이 및 금형의 테이퍼 절단
자동차 다이 및 몰드는 벽이 직선인 경우가 거의 없습니다. 드래프트 각도, 릴리프 각도 및 절삭날에서 여유 영역까지 점점 가늘어지는 다이 개구부 모두 와이어를 기울일 필요가 있습니다.
테이퍼 capability is always quoted at a specified workpiece height , 달성 가능한 각도는 부품이 커짐에 따라 감소합니다. 하나의 Z 높이에서 주어진 각도에 대해 등급이 지정된 기계가 반드시 다른 Z 높이를 유지하는 것은 아닙니다.
명시된 높이에서 각도와 최대 편차로 테이퍼를 지정합니다. 최대 각도가 아닌 편차 수치는 금형이 깔끔하게 조립되었는지 여부를 결정하며 대부분의 견적에서 누락된 수치입니다.
대형 테이퍼 기계 전용 테이퍼 헤드가 있는 독립적인 U/V 축 제어를 사용하므로 와이어가 기울어지는 동안 플러싱과 장력이 일관되게 유지됩니다. 그렇지 않으면 테이퍼 표면의 절단 품질과 모서리 정확도가 모두 저하됩니다.
테이퍼 is not free. 직선 관통 홀, 카바이드 블랭크 및 단순 펀치에서는 이점 없이 비용만 추가됩니다. 도면에 구배, 릴리프 또는 각진 벽이 표시되지 않으면 사양에서 제외하십시오.
POOSN은 Taizhou Xinchengyang Machinery Manufacturing Co., Ltd.의 와이어 EDM 브랜드입니다. 이 공장에서는 PS, PSC 중속, DK 고속, 대형 테이퍼 절단 등 4개 제품군에 걸쳐 30년 동안 와이어 EDM 기계를 제조했으며 무역 회사가 아닌 직접 제조업체로 동남아시아, 서아시아, 유럽 및 미주 지역에 수출하고 있습니다.
시리즈 수준 기능만 해당됩니다. 모델 엔벨로프, 이동 거리, 테이블 하중 및 테이퍼 수치는 구성에 따라 변경되며 견적된 모델의 현재 사양 시트와 비교하여 확인해야 합니다.
시리즈
최고의 대상
핵심 포인트
PSC 시리즈(PSC35C/PSC45C/PSC50C/PSC60C)
정밀 자동차 툴링
다중 패스 중속 절단; 정확성과 마감
DK-BC 시리즈
일반 정밀 툴링
속도와 비용의 균형; 0.002mm의 반복 위치 정확도
DK77 시리즈
황삭 및 일반 툴링
경화된 소재를 비용 효율적으로 절단
대형 테이퍼(DKD) 시리즈
테이퍼ed dies and molds
최대 ±45°의 대형 각도 테이퍼 절단
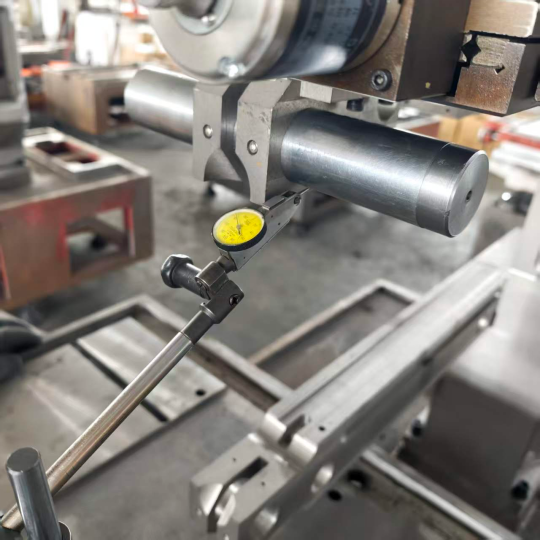
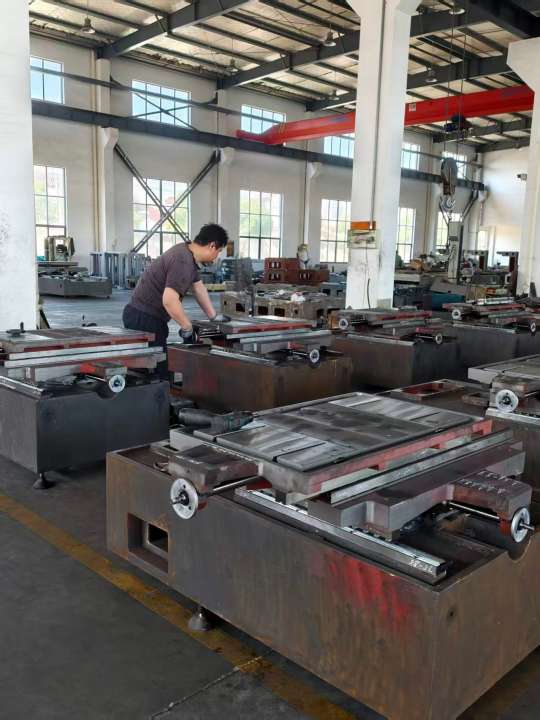
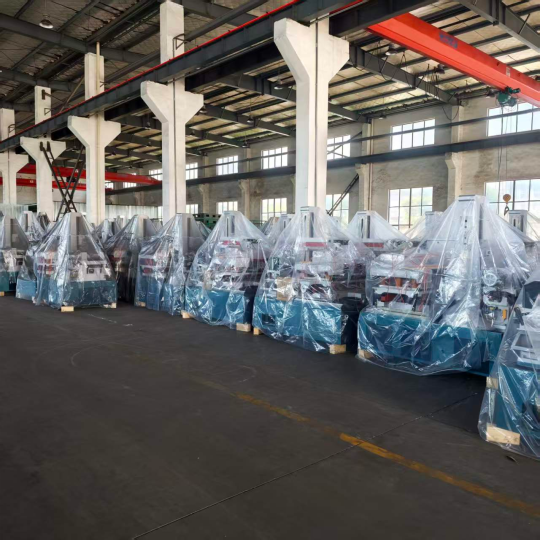
POOSN 제품군의 와이어 EDM 기계입니다. POOSN 작업장에서 기계 조립 및 가이드웨이 작업이 최종 정렬 전에 수행됩니다.
POOSN이 와이어 EDM 기계의 정확성을 검증하는 방법
구매자에게 "레이저 간섭계 보고서를 요청하세요"라고 말하는 것은 쉽습니다. 작업 현장에서 무슨 일이 일어나는지 보여주는 것이 더 유용합니다. POOSN 머신 뒤에 있는 검증 체인은 다음과 같습니다.
안장판 공정 — 12시간의 템퍼링, 24시간의 자연 냉각 및 수동 응력 완화를 통해 형상이 승인 테스트에서만이 아니라 수년간 서비스를 유지합니다.
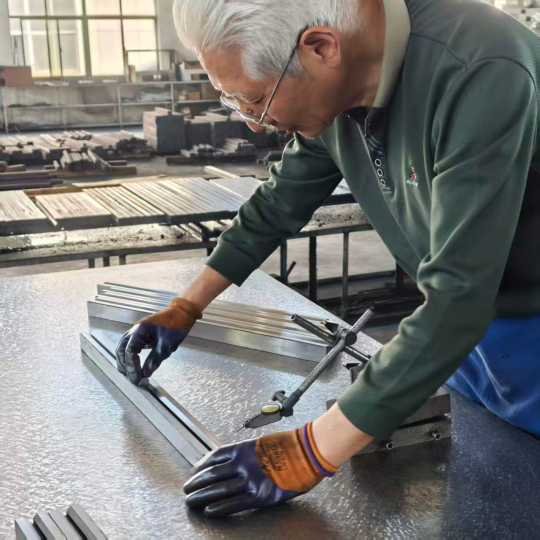
조립 및 정렬 라인 끝에서 수정되는 대신 작업 현장에서 가이드웨이 정확도가 제어되는 기계식 또는 레이저 기준에 대해.
배송 전 레이저 간섭계로 측정된 위치 정확도 , 테스트 보고서가 고객에게 발행됩니다.
세 개의 검사 게이트 — 입고 부품, 조립 공정 및 최종 선적 전 — 8명의 정규 품질 검사관이 담당합니다.
일치하는 제어 시스템 — 기계에 따라 KJZ-07, ZHZK-03, CHK.CNC.SYS 또는 SN-10000.
조립 중 치수 정확도 제어. 위치 정확도에 대한 레이저 간섭계 검사는 배송 전 별도의 문서화된 테스트입니다. POOSN CNC 제어 캐비닛 - 컨트롤러는 기계와 일치하며 수출 주문을 위해 영어로 문서화됩니다. 기계가 조립, 테스트 및 배송 준비를 완료하면 정확도 보고서가 기계와 함께 전달됩니다.
고속, 중속 또는 대형 테이퍼 WEDM이 귀하의 자동차 툴링에 적합한지 확실하지 않으십니까? 실제로 중요한 부품 크기, 재료, 두께 및 공차를 보내주시면 카탈로그 페이지가 아닌 기계 권장 사항을 제공해 드리겠습니다.
와이어 EDM과 밀링, 레이저 절단, 연삭 및 싱커 EDM 비교
중요한 비교는 추상적으로 와이어 EDM과 밀링이 아닙니다. 이는 특정 재료에 대해 가장 낮은 완전 부하 비용으로 적합한 기능을 제공하는 프로세스입니다.
기계의 사양이 아닌 공정 비교를 위한 참조 범위입니다. 실제 결과는 재료, 두께, 툴링, 매개변수 및 검사 방법에 따라 달라집니다.
프로세스
경도 한계
기준 공차
코너 반경
자동차에 가장 적합
와이어 방전가공
경도에 관계없이 모든 전도성 재료
0.003~0.015mm
와이어 반경만
강화된 다이, 얇은 벽, 내부 기능
CNC 밀링
최대 약 45HRC
0.010~0.030mm
커터 반경
부드러운 본체, 큰 주머니, 3D 표면
레이저 절단
적당한 두께 범위의 강판
0.050~0.150mm
작지만 열 영향 구역이 있음
플랫 블랭크, 브래킷, 프리폼 프로파일
싱커 EDM
모든 전도성 물질
0.005~0.020mm
전극 코너
블라인드 캐비티, 3D 형태, 금형 질감
연삭
모든 경화 강철
0.002~0.010mm
휠 형태
평평한 면, OD 및 ID 원통형 작업
레이저 절단은 자동차 블랭크의 고속 WEDM 대체품으로 자주 제안되기 때문에 확장할 가치가 있는 비교입니다. 공차가 느슨하고 가장자리 상태가 중요하지 않은 평평한 시트에서는 레이저가 승리합니다. 부품이 두꺼워지거나, 열 영향부가 허용되지 않거나 공차 요구 사항이 0.05mm 미만으로 엄격해지면 손실이 발생합니다. 60 HRC의 경화 툴링에서는 레이저가 논의 대상이 아닙니다.
그라인딩과 와이어 EDM은 강화된 다이 작업에서 겹치며 구분은 간단합니다. 그라인딩은 평평한 표면과 원통형 형상을 더 빠르고 저렴하게 처리하는 반면, WEDM은 내부 프로파일, 좁은 슬롯, 날카로운 내부 모서리 및 맞춤형 폼 휠이 필요한 모든 것을 처리합니다. 대부분의 자동차 공구 공장은 두 가지를 모두 실행하고 이에 따라 작업을 진행합니다.
무한한 피삭재 경도, 낮은 미크론 범위의 공차 및 제로 절삭력을 결합한 프로세스는 거의 없습니다. 이것이 바로 경화된 자동차 다이 및 얇은 벽 툴링이 느린 절삭 속도에도 불구하고 와이어 EDM으로 계속 돌아가는 이유입니다.
와이어 EDM 제조업체 또는 공급업체를 평가하는 방법
자동차 고객은 툴링 공급망을 감사하고 그 압력은 기계를 공급하는 사람에게 전달됩니다. 데모에서 잘 절단되지만 예비 부품 채널이 없고 서비스 약속이 없으며 정확도 재인증 절차가 없는 기계는 18개월 이내에 생산 병목 현상이 발생합니다. 다음 사항을 서면으로 요청하십시오.
특정 단위의 측정 정확도 , 테스트 방법 이름은 모델 라인에 대한 카탈로그 그림이 아닌 실제 기계에 대한 레이저 간섭계 보고서입니다.
컨트롤이 지원하는 트림 패스 수 — 이는 달성 가능한 허용 오차의 기준을 설정하며 대부분의 구매자가 묻는 것을 잊어버리는 질문입니다.
생산을 중단하는 품목의 예비 부품 리드 타임 : 전원 공급 장치 보드, 와이어 장력 모터, UV 축 드라이브 및 제어 구성 요소. 서면으로 약속한 리드타임은 기계 가격을 낮추는 것보다 더 가치가 있습니다.
재료 혼합을 위한 매개변수 지원 — 실제로 사용하는 두께의 초경, 침탄강 및 해당되는 경우 티타늄 및 니켈 합금의 시작점입니다.
자신의 재료에 대한 절단 테스트 , 테스트 보고서와 매개변수 세트가 사용되었습니다.
기계 승인 테스트 형상을 나타내는 테스트 피스에서 가장자리 마감, 코너 동작 및 테이퍼 각도를 측정합니다.
영어 문서 — 작동 매뉴얼, 전기 도면, 매개변수 목록 및 제어 문서.
전기적 구성 — 시설의 전압, 위상 및 연결 요구 사항과 전기 구성 요소 목록.
제어 시스템 지원 — 컨트롤러 및 버전, 업데이트 및 예비품 처리 방법, 머신이 실행 또는 업데이트되기 위해 인터넷 연결에 의존하는지 여부.
교육, 수출 문서화 및 맞춤화 — 무엇이 포함되어 있으며 어떤 언어로 되어 있는지 목적지에 대한 포장, 선적 및 세관 서류; 공장이 카탈로그 기계만이 아닌 고정 장치, 더 높은 인클로저, 확장된 Z 이동 또는 자동화 셀 통합을 제공할 수 있는지 여부.
가격을 비교하기 전에 견적을 정규화하십시오. 소모품의 첫 번째 연도, 견적 리드 타임에 내재된 예비 부품 위험, 매개변수 값 및 제공되는 교육 지원을 추가하십시오. 구매 가격이 눈에 띄게 다른 기계는 해당 요소가 포함되면 완전히 반전될 수 있습니다. 자동차 툴링의 경우 기계 사양보다 공급업체 관계가 더 중요합니다. 왜냐하면 문서화된 리드 타임과 준비된 매개변수 테이블이 기계를 3년 안에 생산하도록 유지하는 요소이기 때문입니다.
주문하기 전에 절단 테스트가 필요합니까? 도면과 재료사양을 보내주시면 부품을 잘라서 측정결과와 함께 보내드립니다.
자동차 와이어 EDM의 비용, 소모품 및 유지 관리
부품당 비용은 절단 길이, 공작물 높이, 패스 수 등 세 가지 변수에 의해 좌우됩니다. 40mm 강철 인서트의 2패스 절단은 동일한 형상의 단일 패스 절단보다 기계 시간이 훨씬 더 많이 걸리며, 증가하는 것은 와이어 소비보다는 거의 전적으로 기계 시간입니다.
와이어 비용은 기계가 와이어를 사용하는 방법에 따라 달라집니다. 와이어가 끊어지거나 직경이 사용 가능한 임계값 아래로 떨어질 때까지 재사용되는 경우 비용이 적은 항목이고 일회용인 경우 소비가 눈에 띄는 항목이 됩니다. 어느 쪽이든 일반적인 자동차 절단 길이에서 와이어는 일반적으로 전체 부품 비용에서 작은 부분을 차지하므로 트림 패스 수를 최적화하는 것이 더 저렴한 와이어를 구입하는 것보다 더 중요합니다.
와이어 이외의 소모품으로는 유전체 필터, 수지, 노즐 및 가이드 어셈블리가 있습니다. 가이드 수명은 가장 자주 과소평가되는 항목입니다. : 3교대 기계에서는 상부 및 하부 가이드를 매달 검사하고 고장이 났을 때보다는 일정에 따라 교체해야 합니다. 왜냐하면 마모된 가이드는 점차적으로 서서히 발생하고 부품 검사 실패가 시작될 때까지 놓치기 쉬운 테이퍼 오류로 나타나기 때문입니다.
짧은 교대 루틴으로 대부분의 상황을 방지할 수 있습니다.
알람 발생 시가 아닌 일정에 따라 유전체 필터를 청소하십시오.
귀가 아닌 게이지를 사용하여 매주 와이어 장력을 확인하십시오.
열 드리프트가 부품에 눈에 보이지 않게 축적되므로 위치 정확도를 주기적으로 다시 확인하십시오.
유전 전도도를 기계 제작업체가 지정한 범위 내로 유지하십시오. 전도도 드리프트는 스파크 특성을 변경하여 허용 오차를 변경합니다.
모든 가이드 교체를 기록하십시오.
3교대 셀에서는 예정된 가이드 교체 및 유전 전도성 제어를 통해 작업자 교육 프로그램보다 더 많은 불량품이 방지됩니다. 두 가지 결함 모두 천천히 발생하고 단일 부품에서 보이지 않기 때문입니다.
자동차 와이어 EDM FAQ
자동차 WEDM은 생산 시 어느 정도의 허용 오차를 유지할 수 있습니까?
이는 기계 브랜드보다 패스 전략과 작업장 환경에 더 많이 좌우됩니다. 2~3개의 패스가 있는 중속 기계는 실제 범위의 중간을 반복적으로 처리하고, 통제된 환경의 정밀 기계는 좁은 끝 부분에 도달하며, 단일 패스 고속 기계는 느슨한 끝 부분을 처리합니다. 위의 기준 대역은 보장된 값이 아닌 일반적인 요구 사항을 설명합니다.
와이어 EDM으로 표면 경화 부품이나 침탄 부품을 절단할 수 있습니까?
예. 침탄된 케이스와 연질 코어는 약간 다른 속도로 침식되므로 황삭 매개변수를 줄이고 플러싱을 주의 깊게 확인하십시오. 모서리에서 차이점이 먼저 나타나고 일반적인 수정 방법은 느린 황삭 패스와 추가 트림 패스입니다.
자동차 툴링에는 고속 또는 중속 WEDM이 더 좋습니까?
다중 패스 절단 및 견고한 와이어 드라이브가 밴드를 훨씬 더 잘 고정하기 때문에 엄격한 허용 오차와 제어된 마감이 필요한 작업에서는 중간 속도가 일반적인 선택입니다. 느슨한 밴드가 허용되고 부품당 비용이 중요한 브래킷, 심 및 단순 펀치에는 고속이 더 나은 선택입니다.
와이어 EDM으로 자동차 부품을 대량 생산할 수 있나요?
와이어 방전가공 machines are best described as production tooling rather than production parts equipment. One machine can run unattended through the night on a stack of die inserts, and a cell of three or four can serve a full tool room. For consumer parts in hundreds of thousands of pieces, wire EDM makes the die, not the part.
자동차 금형 작업에는 어떤 와이어를 지정해야 합니까?
재료와 두께에 맞게 빌더의 매개변수 라이브러리가 구축된 와이어 유형과 직경을 지정하고 이를 서면으로 확인합니다. 코팅 등급은 일반적으로 트림 패스의 플러싱 및 가장자리 품질을 개선하는 데 사용됩니다. 왕복 와이어가 있는 고속 기계의 경우 몰리브덴 와이어가 표준으로 유지됩니다.
자동차 작업용 와이어 EDM 기계를 주문하기 전에 확인해야 할 사항은 무엇입니까?
컨트롤이 지원하는 트림 패스 수, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
절단 테스트 요청
스탬핑, 브레이크, 변속기 및 EV 프로그램을 제공하는 공구실에는 일반적으로 빡빡한 작업을 위한 중속 기계 1대와 대량 작업을 위한 고속 기계 1~2대가 필요하며, 다이 작업이 혼합의 일부인 경우 테이퍼 기능도 필요합니다. 실제로 중요한 재료, 경도, 두께 및 공차가 포함된 도면을 보내는 것이 카탈로그 페이지보다 유용한 기계 권장 사항을 얻는 가장 빠른 방법입니다. 답변은 일반적으로 실제 공차 범위가 일반 메모에서 분리되면 변경됩니다.